在线询价
 微信咨询

 在线定制

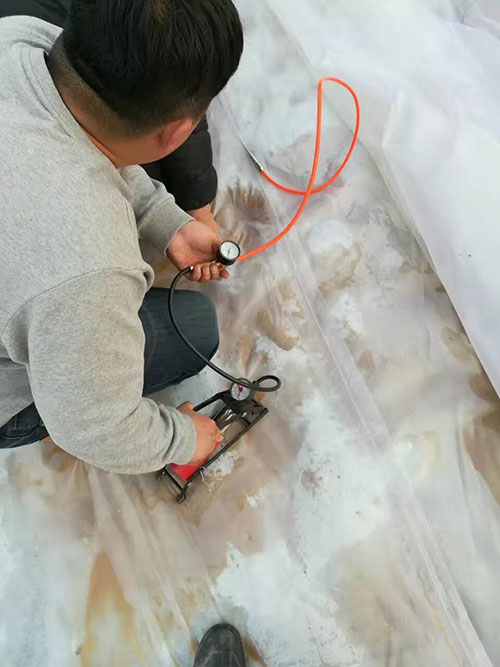
HDPE 土工膜热楔双缝焊接是防渗工程最核心工序,再好的全新料土工膜,如果焊缝存在虚焊、漏焊、夹渣、断缝,整个防渗系统就会存在渗漏隐患。很多项目到竣工验收阶段才发现焊缝失效,后期修补难度极大,成本高昂,所以焊接同步检测、分段验收是防渗工程质量管控的核心抓手。目前国内土工防渗工程通用的焊缝检测方式分为三类:气压(充气)检测、真空盒检漏、实验室破坏性拉伸取样检测,三种检测手段适用场景、判定标准、抽检规则各不相同,很多采购方、现场监理容易混淆,选错检测方式,留下质量盲区。 双轨热楔焊机焊接出来的两条平行焊缝,中间自带密闭空腔,是气压检测的基础,也是填埋场、水库、大型蓄水池最主流的检测方式。操作流程是在焊缝端头封闭,接入充气针头,向中间空腔充入压缩空气,升压至标准压力,稳压静置,观察压力下降幅度。常规国标要求,1.5mm 以上 HDPE 土工膜双缝气压检测,压力一般控制在 0.25MPa,稳压 5 分钟,压降不超过 10% 即为合格;如果压力快速跌落,说明焊缝存在漏点,需要标记返工补焊。气压检测优势是快速、无损,整条连续长焊缝都可以检测,适合大面积平面、边坡长焊缝;局限性在于,T 字接头、修补补丁位置,没有连续密闭空腔,无法做气压检测,这类节点位置就需要真空检测。 真空盒检漏(负压检测),专门用来检测 T 型十字接缝、补丁修补位置、挤压焊单缝。操作方式是在焊缝表面涂抹肥皂水,真空盒密封压紧在焊缝上,抽负压,观察是否持续产生气泡,出现气泡代表焊缝存在孔隙渗漏。真空检测属于局部定点无损检测,灵活性强,所有异形节点、修补位置都可以覆盖,缺点是效率偏低,不适合数千米连续长焊缝的批量检测,一般作为气压检测的补充手段。 破坏性取样检测,是从完工焊缝上截取试样送到第三方实验室,做焊缝拉伸、剥离试验,验证焊缝的热合强度是否大于母材强度,属于抽检类验证手段,不是现场每一条焊缝都做。规范里面有明确抽检频率,按施工面积、焊缝长度定期取样。很多客户存在误区:认为只要送样实验室合格,现场焊缝就全部合格。实际上破坏性取样只是抽样验证,取样之外的大量焊缝,依然需要依靠气压、真空无损检测逐段排查,抽样合格不代表整条焊缝无漏点;反过来,现场无损检测全部合格,也需要定期送样,验证焊接参数稳定、焊机温度速度设置合理,防止焊机漂移、工人随意调整焊接参数。 现场施工中经常出现很多不规范操作:充气压力超标,直接把焊缝撑开裂;稳压时间不足就判定合格;真空盒密封不严、肥皂水涂抹不到位漏判漏点;T 接头只做气压检测不做真空复检。建通技术团队在驻场指导的时候,会提前和监理、施工单位确定检测方案,划分哪些焊缝用气压、哪些节点用真空,明确检测台账、标记编号、留存视频和压力记录,形成完整验收资料。 还要区分不同土工膜的焊接差异:糙面土工膜焊接参数和光面土工膜不一样,薄膜和厚膜焊接温度、行走速度不能直接套用一套参数,换规格、换批次原料之后,必须先做试焊 + 检测合格,才能大面积开工。
FAQ常见问题
Q1:土工膜气压检测稳压掉压一点点,算不算不合格?
A1:严格按照设计及 GB/T 标准,在规定稳压时长内压降不超过限值才算合格,压降超标,必须排查漏点重新焊接,不可放行。
Q2:修补补丁的焊缝,可以做气压检测吗?
A2:补丁属于单缝,没有双缝空腔,不能充气,必须使用真空负压检漏方式检测。
Q3:破坏性取样之后,取样切口位置怎么处理?
A3:取样裁切位置清理干净,采用挤压焊补片修补,修补完成之后,修补区域必须单独真空检漏。
山东建通工程科技有限公司||业务座机:0534-8326576|咨询电话:13853495795 / 13105347799 |厂址:山东省德州市陵城开发区田园路东段路北|官网: https://www.jiantongchina.com